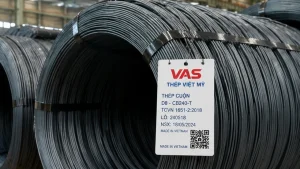
Thép cuộn rút dây SAE 1006/1008 là phôi thép thanh dây cán nóng có hàm lượng carbon thấp, dùng để kéo nguội thành dây đường kính nhỏ hơn. Đây là phôi, không phải dây buộc hoặc dây thành phẩm: cơ tính và bề mặt dây sau gia công còn phụ thuộc quy trình kéo, xử lý nhiệt và xử lý bề mặt. Khi chọn mác SAE 1006 hay SAE 1008, người mua cần kiểm tra đường kính, bề mặt, thành phần và cơ tính theo chứng từ lô, mã mẻ nấu thép (heat), cùng kết quả chạy thử trên dây chuyền thực tế.
Thông tin phải khóa trước khi đặt hàng
| Hạng mục | Yêu cầu |
|---|---|
| Grade | SAE 1006, SAE 1008 hoặc Grade khác theo PO |
| Tiêu chuẩn | Ghi rõ tài liệu và phiên bản áp dụng |
| Đường kính wire rod | Theo tuyến kéo và máy hiện có |
| Khối lượng cuộn | Theo khả năng nâng hạ và cấp liệu |
| Heat/lot | Truy xuất riêng, không trộn lô khi chưa đánh giá |
| Bề mặt | Vảy cán, khuyết tật, gỉ và tình trạng bảo quản |
| Chứng từ | MTC/CO-CQ và kết quả thử theo PO |
Quy cách phôi thép cuộn SAE tham khảo: Nhà sản xuất VIS công bố các đường kính Ø5,5; Ø6,0; Ø6,5 đến Ø10,0 mm và khối lượng 750–2.000 kg/bó cho thép cuộn SAE. Đây là ví dụ theo catalogue VIS, không phải danh sách tồn kho hay cam kết tất cả nhà máy đều có các cỡ này. Khi đặt SAE 1006/1008, cần xác nhận đúng mác, đường kính, khối lượng cuộn, nhà sản xuất và lô giao thực tế.
Không dùng bảng thành phần cố định thay MTC
Phân biệt tiêu chuẩn và chứng từ: SAE J403:2024 quy định thành phần hóa học theo mác thép carbon SAE; ASTM A510/A510M-25 quy định yêu cầu chung cho thép thanh dây cuộn và dây tròn thô. Hai tài liệu có phạm vi khác nhau, không thay thế kết quả kiểm nghiệm của lô thực giao. Không suy ra giá trị carbon, độ dẻo, dung sai hay khả năng kéo ổn định chỉ từ tên SAE 1006/1008. Cần đối chiếu phiên bản tiêu chuẩn được ghi trong đơn đặt hàng (PO), mã heat, chứng chỉ thử nghiệm vật liệu (MTC), kết quả thử và yêu cầu nghiệm thu; không mặc định mọi sản phẩm đều có sẵn MTC.
SAE 1006 hay 1008?
Không có mác thép phù hợp cho mọi dây chuyền. Khả năng kéo phụ thuộc bề mặt, mã lô, phân bố các lượt kéo (pass), khuôn, bôi trơn, tẩy vảy và đường kính thành phẩm. Ví dụ tính tổng mức giảm diện tích: kéo phôi tròn Ø6,5 mm xuống dây Ø4,0 mm thì R = [1 − (4,0/6,5)²] × 100 ≈ 62,1%. Đây là mức giảm cộng dồn theo tiết diện từ đầu vào đến đầu ra, không phải tỷ lệ giảm cho một lượt kéo, số khuôn cần dùng hoặc thông số vận hành bắt buộc. Phải thiết kế các lượt kéo và chạy thử theo điều kiện máy, vật liệu thực tế trước khi sản xuất hàng loạt.
Chọn theo mục đích gia công: Phôi cuộn SAE 1006/1008 có thể được xem xét làm nguyên liệu cho dây buộc, lưới, đinh và chi tiết tạo hình sau các bước kéo, xử lý hoặc dập phù hợp; không phải hàng thành phẩm dùng ngay. Với ốc vít, bu lông hoặc chi tiết dập đầu nguội, cần kiểm tra thêm yêu cầu tạo hình, cơ tính và kết quả chạy thử theo thiết kế. Các mác SAE 1010–1022 xuất hiện trong bảng thị trường là mác khác, không mặc định là lựa chọn có bán trong sản phẩm SAE 1006/1008 này.
Checklist kiểm nhận cuộn đầu vào
- Đối chiếu marking, Grade, heat number và MTC.
- Đo đường kính, độ oval và kiểm tra dung sai.
- Quan sát vảy cán, xước, gấp, nứt, rỗ hoặc khuyết tật bề mặt.
- Cân cuộn, kiểm tra đường kính trong/ngoài và tình trạng bó cuộn.
- Tách riêng từng heat cho đến khi hoàn tất đánh giá.
Chuẩn bị bề mặt trước kéo
Phương pháp tẩy vảy cơ học, pickling, phosphating, phủ vôi hoặc chất bôi trơn phải phù hợp dây chuyền. Không suy rằng vảy “dễ bóc” chỉ từ quan sát bên ngoài; cần đánh giá hiệu quả làm sạch, độ bám chất bôi trơn và ảnh hưởng đến khuôn.
Kế hoạch chạy thử
| Bước | Nội dung |
|---|---|
| 1 | Khóa đường kính đầu vào, đầu ra và tổng mức giảm tiết diện |
| 2 | Ghi số pass, khuôn, tốc độ, bôi trơn và làm mát |
| 3 | Chạy thử lượng giới hạn, theo dõi đứt dây và lực kéo |
| 4 | Kiểm bề mặt, đường kính, cơ tính và độ thẳng dây thành phẩm |
| 5 | Phê duyệt heat/lô trước khi chạy hàng loạt |
Không quy mọi sự cố về mác thép
Đứt dây, mòn khuôn hoặc bề mặt xấu có thể liên quan đến vật liệu, khuyết tật bề mặt, tẩy vảy, bôi trơn, phân bố pass, lệch khuôn, tốc độ hoặc làm mát. Cần ghi dữ liệu vận hành để phân tích nguyên nhân thay vì kết luận chỉ từ tên Grade.
Thông tin cho báo giá dự án
- Grade và tiêu chuẩn.
- Đường kính, dung sai và khối lượng cuộn.
- Số lượng theo heat/lô và lịch giao.
- Yêu cầu MTC, CO/CQ, truy xuất và thử bổ sung.
- Điều kiện bốc dỡ, kho bãi và chống ẩm.
Giá thép cuộn rút dây SAE bao nhiêu? Một bảng giá nhà phân phối ngoài website ghi tháng 10/2026 khoảng 13.900–18.300 đồng/kg tùy thương hiệu. Đây chỉ là mốc tham khảo lịch sử, không phải báo giá tháng 11/2026 đã được xác nhận, không phải đơn giá bán của website này và không chứng minh còn hàng. Báo giá thực tế cần nêu rõ mác SAE, đường kính, số lượng, nơi giao, thời điểm, VAT, vận chuyển và hiệu lực đơn giá.
Kiểm tra thành phẩm sau kéo
Chỉ tiêu kiểm tra phải theo sản phẩm cuối: đường kính, dung sai, cơ tính, bề mặt, độ thẳng, lớp phủ hoặc khả năng gia công tiếp. Không dùng kết quả của wire rod đầu vào thay cho nghiệm thu dây thành phẩm.
Câu hỏi thường gặp
SAE 1006 luôn dễ kéo hơn SAE 1008 không?
Không thể kết luận cho mọi lô và mọi tuyến kéo. Cần đối chiếu MTC, bề mặt và chạy thử trên dây chuyền thực tế.
Có thể trộn nhiều heat trong một ca sản xuất không?
Không nên trước khi chứng minh tính tương đương. Trộn heat làm giảm khả năng truy xuất và khó xác định nguyên nhân khi thông số thay đổi.
Chỉ có CO/CQ có đủ không?
Cần kiểm nội dung chứng từ, heat number, kết quả thử và sự phù hợp với PO; tên tài liệu đơn thuần chưa đủ.
Tham khảo liên quan
Xem danh mục Thép cuộn để đối chiếu các nhóm wire rod; nếu cần so với cuộn gân dùng cho cốt thép, xem thêm Thép cuộn gân.
Từ phôi SAE đến dây buộc thành phẩm
Để hiểu chuỗi kiểm phôi → kéo nguội → ủ mềm/xử lý bề mặt → đóng cuộn thành phẩm, xem từ thép cuộn SAE 1006/1008 đến kẽm buộc 1 ly. Nếu mục tiêu là mua dây buộc thành phẩm thay vì phôi kéo dây, xem kẽm buộc xây dựng 1 ly; không dùng đặc tính của dây thành phẩm để suy ngược Grade phôi nếu không có truy xuất heat/lô.