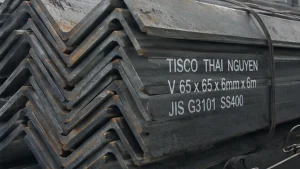
Thép V (thép góc đều cạnh) có mặt cắt hình chữ L với hai cạnh bằng nhau, thường dùng làm thanh giằng, khung, bản mã, giá đỡ và chi tiết liên kết. Trang sản phẩm đang liệt kê 35 tổ hợp V20–V200 theo cạnh × cạnh × chiều dày để tra cứu và gửi yêu cầu báo giá; số lựa chọn này không có nghĩa tất cả đang có trong kho. Chiều dài cây (ví dụ 6 m hoặc 12 m), mác thép, tiêu chuẩn và phương án bề mặt cần được nhà cung cấp xác nhận theo đúng tổ hợp, lô hàng và yêu cầu thiết kế.
Cách đọc quy cách thép V
Ví dụ V50 × 50 × 5 được hiểu là hai cạnh đều 50 mm và chiều dày danh nghĩa 5 mm. Tên “V50” không đủ vì cùng một cạnh có thể có nhiều chiều dày và barem khác nhau.
Nhóm quy cách đang có
| Nhóm cạnh | Quy cách đang có | Ứng dụng tham khảo |
|---|---|---|
| V20–V50 | V20×20×3; V25×25×3/4; V30×30×3/4; V40×40×3/4/5; V45×45×4/5; V50×50×4/5/6 | Khung nhẹ, giá đỡ, nội thất kim loại, lan can và chi tiết liên kết nhỏ. |
| V60–V100 | V60×60×5/6; V65×65×6/8; V70×70×6/7; V75×75×6/9; V80×80×6/8; V90×90×7/9; V100×100×7/10 | Giằng, khung, bản mã, kết cấu phụ và cơ khí tải vừa. |
| V120–V200 | V120×120×8/12; V130×130×9/12; V150×150×10/15; V200×200×15/20 | Kết cấu nặng hơn; cần xác nhận nguồn hàng, barem, chiều dài và tiêu chuẩn. |
Tiết diện góc, trục chính và tải lệch tâm
Thép V không có trục đối xứng trùng với hai cạnh như thép H hoặc I. Khi lực truyền qua một cạnh, lỗ bulông hoặc bản mã, thanh có thể chịu đồng thời kéo/nén, uốn và xoắn. Vì vậy, vị trí liên kết, số hàng bulông, chiều dài liên kết và hướng đặt V có thể quan trọng không kém kích thước cạnh.
| Cách dùng | Cần kiểm tra | Rủi ro thường gặp |
|---|---|---|
| Thanh giằng kéo | Diện tích hữu hiệu sau lỗ, khoảng cách mép và chiều dài liên kết | Đứt tại tiết diện lỗ hoặc xé mép |
| Thanh giằng nén | Chiều dài tính toán, phương mất ổn định và liên kết hai đầu | Oằn theo trục yếu dù khối lượng đủ |
| Bản mã/góc liên kết | Chiều dày, bán kính góc, khe hàn và không gian siết bulông | Không kê phẳng hoặc hàn chạm vùng góc lượn |
| Khung ngoài trời | Hướng giữ nước, lớp phủ và khả năng vệ sinh | Ăn mòn tại góc trong và khe tiếp xúc |
Phân biệt V đều cạnh và L lệch cạnh
Danh sách trên là thép góc đều cạnh. Thép góc lệch cạnh có hai kích thước cạnh khác nhau và không được xem là cùng sản phẩm. Khi bản vẽ ghi L75×50×6, không nên thay bằng V75×75×6 nếu chưa kiểm tra lại liên kết, trục tiết diện và khả năng chịu lực.
Chiều dày danh nghĩa, góc lượn và cách đo
Không nên đặt thước đo ngay sát góc lượn hoặc mép cắt vì kết quả có thể không đại diện cho chiều dày thân cạnh. Khi nghiệm thu, nên đo tại nhiều vị trí trên cả hai cạnh, tránh vùng rỉ dày, ba via hoặc lớp phủ. Đồng thời kiểm tra độ vuông, độ thẳng và độ xoắn của toàn cây.
Phân biệt tiêu chuẩn quy cách với chứng từ vật liệu: BS EN 10056-1:2017 quy định kích thước danh nghĩa của thép góc đều và lệch cạnh; BS EN 10056-2:1993 quy định dung sai hình dạng, kích thước và khối lượng. Hai tài liệu này không tự xác nhận mác thép, cơ tính hoặc xuất xứ của hàng giao. Nếu hồ sơ yêu cầu mác SS400 hay phù hợp ASTM A36/A36M, cần đối chiếu tài liệu vật liệu và kết quả thử nghiệm đúng lô; không tự mặc định 35 lựa chọn đã đạt các mác/tiêu chuẩn này hay luôn có CO/CQ/MTC.
Dung sai thép V tại Việt Nam: TCVN 7571-1:2019 áp dụng cho thép góc cạnh đều cán nóng. Theo Bảng 5 của tiêu chuẩn này, ví dụ V50×50×5 có dung sai cạnh ngoài ±1,5 mm, chiều dày ±0,6 mm, độ không vuông góc đo bằng T ≤ 0,025 × A (tương đương ≤ 1,25 mm với A = 50 mm) và độ cong ≤ 0,003 × chiều dài (tương đương 18 mm nếu cây dài 6 m). Không tự dùng mức chung ±1,5%, độ cong 2% hay lệch góc 2° lấy từ quảng cáo thay cho tiêu chuẩn của đúng lô; các số trên không mặc định áp dụng cho 35 lựa chọn sản phẩm.
Barem và cách quy đổi
Kg/cây = kg/m × chiều dài cây. Barem trong bảng quy cách dùng để dự toán. Khối lượng giao nhận phải đối chiếu catalogue, tiêu chuẩn, mill certificate hoặc phiếu cân của đúng lô hàng. Bán kính góc và dung sai cán có thể làm số liệu thực tế chênh lệch nhẹ.
Ví dụ lý thuyết với thép V50 đều cạnh: bỏ qua bán kính góc lượn, dùng khối lượng riêng khoảng 7.850 kg/m³ thì kg/m ≈ 0,00785 × t × (2A − t) (A là chiều dài một cạnh, t là chiều dày; đều tính bằng mm). V50×50×5: khoảng 3,73 kg/m hoặc 22,37 kg/cây 6 m; V50×50×6: khoảng 4,43 kg/m hoặc 26,56 kg/cây 6 m. Hai quy cách xuất hiện trong danh sách lựa chọn nhưng cây 6 m ở đây chỉ là giả định để tính toán, không xác nhận tồn kho. Đây không phải barem nhà máy; khi báo giá và nghiệm thu cần đối chiếu catalogue đúng hãng hoặc phiếu cân lô thực giao vì góc lượn và dung sai cán làm kết quả thực tế khác đi.
Đối chiếu barem tiêu chuẩn thay vì chỉ dựa vào công thức: Bảng 4 của TCVN 7571-1:2019 ghi V50×50×5 khoảng 3,77 kg/m và V50×50×6 khoảng 4,47 kg/m (nếu quy đổi theo chiều dài 6 m lần lượt khoảng 22,62 kg và 26,82 kg). Bảng tiêu chuẩn tính đến hình học góc lượn, nên cao hơn khoảng 1% so với phép tính tiết diện lý tưởng phía trên. Chỉ dùng barem tiêu chuẩn làm căn cứ khi tài liệu của lô hàng xác nhận áp dụng; nếu không, phải kiểm tra catalogue hãng và phiếu cân thực giao.
Cách so báo giá sau gia công
- Chi phí vật tư = kg/m × tổng chiều dài × đơn giá/kg.
- Chi phí gia công gồm cắt, khoan, đột, hàn, nắn, sơn/mạ và kiểm tra.
- Chi phí hữu dụng phải tính phần dư sau cắt và tỷ lệ chi tiết bị loại do cong, xoắn hoặc sai lỗ.
Hai báo giá cùng mã V50 có thể khác đáng kể nếu chiều dày, kg/m, chiều dài cây, lớp phủ và mức gia công khác nhau. Có thể dùng cách so sánh báo giá thép theo tổng chi phí giao thực tế để chuẩn hóa kg/m, VAT, vận chuyển, cẩu hạ và chi phí gia công trước khi chốt.
Lập sơ đồ cắt và vận chuyển
Trước khi đặt cây 6 m hoặc 12 m, nên gom các đoạn cắt theo từng quy cách V, tính mạch cắt và xác định phần dư có thể dùng lại. Xem cách tối ưu sơ đồ cắt thép để quản lý phôi và đầu thừa. Với bó V dài hoặc nặng, cần khóa điểm kê, cách buộc bó, thứ tự dỡ và thiết bị hạ hàng; trước khi điều xe có thể đối chiếu cách chọn xe, cẩu và phương án giao thép.
Khoan, hàn và khoảng cách mép
Lỗ bulông quá gần mép hoặc gần đầu thanh có thể làm giảm khả năng chịu lực của liên kết. Khi hàn, cần xét đến khe tiếp cận ở góc trong, bán kính lượn và nguy cơ biến dạng của V mỏng. Sơ đồ lỗ và đường hàn phải theo bản vẽ; không nên gia công hàng loạt chỉ dựa trên mẫu miệng.
Chống ăn mòn và lựa chọn bề mặt
V đen, V sơn và V mạ không chỉ khác bề mặt mà còn khác quy trình gia công. Nếu mạ sau khi khoan/hàn, cần hoàn tất gia công trước và xử lý lỗ thoát khí/thoát kẽm nếu cấu kiện ghép tạo khoang kín. Với môi trường ngoài trời, nên tránh chi tiết giữ nước tại góc trong và khe chồng.
Thép V inox 304 có phải thép V mạ kẽm? Không. Inox 304 là hợp kim thép không gỉ có khả năng chống ăn mòn từ thành phần hợp kim, còn V mạ kẽm là thép được bảo vệ bằng lớp kẽm phủ ngoài (tài liệu Nickel Institute). Vì vậy không thể lấy báo giá hoặc chứng từ của V đen/mạ kẽm để thay cho V inox; nếu cần inox phải hỏi riêng mác vật liệu, kích thước, chứng từ và giá. Danh sách 35 lựa chọn hiện tại không xác nhận có sẵn loại inox.
Điểm dễ mua sai
- Chỉ gọi V50 hoặc V100 mà không nêu chiều dày.
- Nhầm V đều cạnh với L lệch cạnh.
- Không kiểm tra góc 90°, độ thẳng và độ cong của hai cạnh.
- Chọn chiều dày chỉ theo cảm tính, không theo bản vẽ và vị trí liên kết.
- So giá/cây khi barem hoặc chiều dài khác nhau.
Thông tin cần gửi để báo giá
- Quy cách cạnh×cạnh×dày.
- Chiều dài cây, số lượng và sơ đồ cắt.
- Mác thép, tiêu chuẩn, xuất xứ.
- Yêu cầu đen, mạ, sơn, cắt, khoan, đột hoặc hàn.
- Yêu cầu chứng chỉ, dung sai gia công và địa điểm giao.
Để các nhà cung cấp báo trên cùng một mặt bằng, có thể dùng mẫu RFQ/BOQ thép và khóa đủ cạnh×cạnh×dày, chiều dài, số lượng, mác, bề mặt, chứng từ, VAT và điều kiện giao.
Checklist nhận hàng theo lô
- Lấy mẫu đầu, giữa và cuối lô để đo hai cạnh và chiều dày.
- Kiểm tra góc vuông, độ thẳng, xoắn, rỉ và sứt mép.
- Đối chiếu số cây, chiều dài, barem, heat number và chứng từ.
- Kiểm tra lỗ khoan, khoảng cách mép, đường cắt và lớp phủ nếu có gia công.
- Kiểm tra phần dư sau cắt và ký hiệu nhận diện từng bó.
Khi hàng đến công trình, dùng checklist nhận thép công trình để đối chiếu quy cách V, số cây, chiều dài, barem, tem/lô, tình trạng bề mặt và ghi sai lệch trước khi ký.
Câu hỏi thường gặp
Tăng cạnh hay tăng chiều dày?
Hai thay đổi tạo ảnh hưởng khác nhau đến độ cứng, diện tích liên kết và khối lượng. Việc chọn phải theo bản vẽ và tính toán, không thể thay thế bằng một quy tắc chung.
V đen và V mạ cần ghi thế nào khi hỏi giá?
Nên ghi rõ bề mặt cần mua ngay trong yêu cầu báo giá, ví dụ V50×50×5 đen hoặc V50×50×5 mạ kẽm. Không nên mặc định hai loại có cùng giá, cùng nguồn hàng hoặc cùng thời gian giao.
Có thể dùng một thanh V cho liên kết hai cạnh bất kỳ không?
Không nên suy luận như vậy. Hướng đặt, vị trí lỗ, khoảng cách mép và đường truyền lực phải phù hợp với bản vẽ liên kết.
Tham khảo liên quan
Xem danh mục Thép hình để đối chiếu các nhóm H, I, U, V; nếu cần so với tiết diện rãnh hở dùng cho khung và liên kết, xem thêm Thép U.