
Dung sai kích thước thép hình H, I, U, V: cách đo và đối chiếu khi nhận hàng
Dung sai thép hình H, I, U, V: cách đo H, B, dày bụng/cánh, kiểm cong vặn; mẫu phiếu ghi mm và ví dụ số đo gần giới hạn theo đúng tiêu chuẩn, PO.
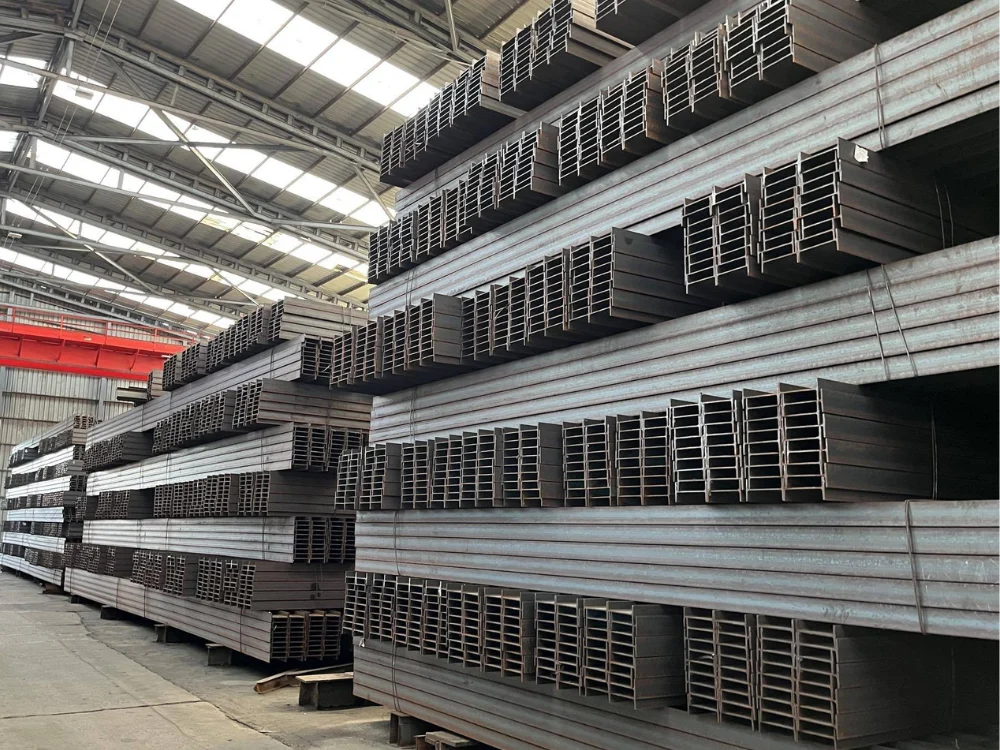
Dung sai kích thước thép hình H, I, U, V là khoảng sai lệch cho phép về kích thước hoặc hình dạng theo tiêu chuẩn và phiên bản áp dụng cho đúng sản phẩm. Thép H200 đo được 199 mm không tự động là hàng sai, cũng không mặc nhiên đạt. Khi nhận hàng, cần khóa đúng mã tiết diện, mác thép, tiêu chuẩn trong đơn mua (PO), cách lấy mẫu, dụng cụ và giới hạn nghiệm thu; sau đó mới đối chiếu số đo. Nếu chưa xác định được căn cứ, nên ghi chờ xác minh thay vì tự ký đạt hoặc trả cả lô.
1. Vì sao cùng tên H200 hoặc U100 có thể khác dung sai?
Tên gọi rút gọn thường chỉ là chiều cao danh nghĩa, chưa cho biết chiều rộng cánh, độ dày bụng/cánh, loại cán nóng hay tạo hình nguội, tiêu chuẩn sản phẩm hoặc phiên bản tài liệu. Hai kiện cùng ghi “H200” nhưng khác mã H×B×tw×tf chưa chắc là cùng một vật tư. Đặc biệt, thép U cán nóng không thể tự dùng chung bảng với xà gồ C tạo hình nguội, còn thép V góc có cách xác định cạnh và độ vuông riêng.
Trước khi mở thước, hãy đọc PO, bản vẽ và bản chào đã duyệt; xem cách chọn thép hình đúng quy cách để khóa đúng loại hàng. Trường hợp bản vẽ và phiếu giao không thống nhất, cần yêu cầu làm rõ theo thẩm quyền; không dùng một bảng dung sai tìm trên mạng để hợp thức hóa vật tư khác mã.
2. JIS, ASTM và catalogue nhà máy: lấy giới hạn từ đâu?
| Căn cứ | Dùng để làm gì? | Không được tự suy ra |
|---|---|---|
| PO, bản vẽ và hồ sơ kỹ thuật được duyệt | Khóa mã hàng, mác, phiên bản, giới hạn và yêu cầu kiểm nhận | Không bỏ qua điều khoản bổ sung đã thỏa thuận |
| JIS G 3192:2024 | Tra hình dạng, kích thước, khối lượng và dung sai cho thép hình cán nóng trong phạm vi áp dụng | Không áp cho mọi ống, hộp và thép tạo hình nguội |
| ASTM A6/A6M-26a | Tra yêu cầu chung và biến thiên cho phép của nhóm thép kết cấu cán | Không dùng để thay tiêu chuẩn sản phẩm/mác thép |
| Catalogue đúng nhà máy | Xác nhận tiết diện và kích thước danh nghĩa của dòng hàng | Không coi mọi kích thước catalogue là giới hạn nghiệm thu |
Japan Standards Association công bố JIS G 3192:2024 cho thép hình cán nóng, còn ASTM A6/A6M-26a là tiêu chuẩn yêu cầu chung; ASTM nêu rõ khi có xung đột, tiêu chuẩn sản phẩm liên quan được ưu tiên. Phải đối chiếu đúng edition ghi trong hồ sơ mua bán, không tự thay edition chỉ vì có bản mới hơn. Các thông số danh nghĩa trên catalogue thép hình JFE hoặc danh mục thép hình Nippon Steel giúp nhận dạng dòng sản phẩm, không tự tạo ra quyền chấp nhận sai lệch ngoài hợp đồng.
Theo AISC về dung sai sản xuất thép kết cấu, dung sai của thép cán tại nhà máy khác bài toán dung sai gia công hoặc lắp dựng. BS EN 10034 chỉ đề cập nhóm tiết diện I/H trong phạm vi tiêu chuẩn; không tự mở rộng sang U/V. Vì vậy, bảng dưới đây là danh mục phải đo, không phải bảng số mm cho phép chung.
3. Thép H, I, U, V cần kiểm kích thước nào?
| Thông số | Cách hiểu ngắn | Lỗi thường gặp |
|---|---|---|
| H – chiều cao tiết diện | Khoảng cách tổng theo chiều cao của mặt cắt | Đo lệch hướng hoặc lấy ngay đầu thanh đã móp |
| B – chiều rộng cánh | Bề rộng cánh theo định nghĩa tiết diện tương ứng | Nhầm cánh H/I với cạnh thép V |
| tw – dày bụng | Chiều dày phần bụng theo vị trí đo của tài liệu áp dụng | Đo ngay vùng bo lượn hoặc gờ bất thường |
| tf – dày cánh | Độ dày cánh tại vị trí tiêu chuẩn quy định | Chọn điểm mỏng/dày tùy ý ở cánh có độ dốc |
| Cạnh V hoặc cánh U | Kiểm từng cạnh, góc và hình dạng theo profile | Lấy sai loại thép hình làm mẫu |
| Độ thẳng, cong/vặn, vuông góc | Độ lệch hình dạng đo theo chiều dài tham chiếu | Chỉ nhìn bằng mắt rồi kết luận |
| Chiều dài và đầu cắt | So kích thước lô mua và yêu cầu gia công | Lẫn dung sai cây cán với chi tiết đã cắt |
Đo đủ chiều cao và bề rộng vẫn chưa loại trừ sai độ dày hoặc cong vặn. Barem kg/m chỉ là một chỉ báo khác, không thay thế các phép đo kích thước. Nếu mục tiêu của bạn là quy đổi giá hàng theo kg/cây thay vì đo dung sai, xem cách quy đổi kg/m và kg/cây thép hình.
4. Chuẩn bị dụng cụ và lấy mẫu trước khi đo
- Kiểm nhãn: ghi rõ mã H/I/U/V, kích thước đầy đủ, mác, heat/lô, nhà cung cấp, phiếu giao và mã PO.
- Khóa tài liệu: số tiêu chuẩn, edition, vị trí đo, số mẫu, giới hạn và bản vẽ sửa đổi đang có hiệu lực.
- Chuẩn bị dụng cụ: thước, thước cặp hoặc micromet, dưỡng vuông/thiết bị đo độ thẳng tùy thông số; kiểm tình trạng và hiệu chuẩn cần thiết.
- Chọn điểm đo: mặt cắt và số lượng mẫu theo hồ sơ được duyệt; đánh dấu từng cây và tránh vùng bị va đập hoặc ba via nếu không phải đang kiểm hư hại.
- An toàn: kê/chèn chống lăn, bảo đảm vật tư ổn định; công tác tháo bó hoặc nâng thanh lớn do người có chuyên môn thực hiện.
Đo thêm ở đầu, giữa và vị trí nghi ngờ có thể giúp khảo sát, nhưng không mặc nhiên thay kế hoạch lấy mẫu quy định trong tiêu chuẩn hay hợp đồng. Với lô lớn, ghi cả số cây đã đo và mã cây để người kiểm độc lập có thể lặp lại phép đo. Nếu dụng cụ không phù hợp với mức dung sai phải kiểm, không làm tròn để kết luận đạt.
5. Quy trình 5 bước đo và đối chiếu dung sai
| Bước | Thao tác | Bằng chứng để lưu |
|---|---|---|
| 1. Nhận diện | Ghép mã thép, PO, catalogue và edition tiêu chuẩn | Ảnh nhãn, thông số danh nghĩa, số lô |
| 2. Đọc giới hạn | Trích đúng bảng/điều khoản cho thông số và sản phẩm | Min/max hoặc công thức dung sai, nguồn trích |
| 3. Đo | Đo H, B, tw, tf và hình dạng theo quy trình | Dụng cụ, điểm đo, số cây, đơn vị mm |
| 4. Đối chiếu | So giá trị cùng đơn vị và phương pháp, xét độ tin cậy | Bảng kết quả, số liệu sát ngưỡng |
| 5. Quyết định | Phân loại đạt/chờ xác minh/không phù hợp theo thẩm quyền | Biên bản, quyết định và phạm vi lô |
Nếu hai bên chưa thống nhất cách đo, yêu cầu đo lại có chứng kiến trước khi ký kết luận. Một vết lõm do vận chuyển, cong cục bộ ở đầu thanh hoặc số đo vượt ngưỡng không cho phép người nhận tùy ý chọn điểm khác để “đạt”; cũng không đủ để kết luận toàn bộ lô hỏng nếu kế hoạch kiểm chưa được thực hiện.
6. Ví dụ số đo gần giới hạn: H200 có được nhận không?
Ví dụ hoàn toàn giả định từ bài gốc: một điều kiện nghiệm thu giả lập cho chiều cao H danh nghĩa 200,00 mm, giới hạn dưới 198,00 mm và trên 202,00 mm. Đây không phải mức dung sai thật của JIS G 3192, ASTM A6/A6M hay bất kỳ thép H200 nào; chỉ dùng để học đối chiếu số đo.
| Kết quả đo minh họa | So với khoảng 198,00–202,00 mm | Cách xử lý |
|---|---|---|
| 200,10 mm | Nằm trong khoảng giả định | Vẫn cần kiểm đủ mẫu, dụng cụ và các thông số khác |
| 197,80 mm | Thấp hơn giới hạn dưới 0,20 mm | Ghi nghi vấn, đo lại đúng cách và xử lý theo quy tắc chấp nhận |
| 198,03 mm | Cao hơn giới hạn dưới chỉ 0,03 mm | Rất sát ngưỡng: cần đánh giá độ tin cậy phép đo và decision rule |
Số 198,03 mm không tự động “đạt” chỉ vì lớn hơn 198,00 mm: độ phân giải, tình trạng hiệu chuẩn, lực đặt dụng cụ, vị trí đo và độ không đảm bảo có thể ảnh hưởng kết luận. Quy tắc quyết định phải theo hồ sơ/tiêu chuẩn đã thống nhất, không tự cộng hay trừ “biên an toàn” khi thấy kết quả. Tương tự, 197,80 mm cho thấy lệch về số học trong ví dụ, nhưng phạm vi lô cần xử lý phải qua thủ tục đo/kiểm nhận thực tế.
7. Mẫu phiếu kiểm kích thước thép hình khi nhận hàng
| Trường phiếu | Thông tin cần ghi |
|---|---|
| Lô/chuyến | Ngày nhận, PO, phiếu giao, xe, khu công trình, người đo |
| Nhận dạng vật tư | Mã tiết diện đủ H×B×tw×tf, mác, số cây và heat/lot |
| Căn cứ | Product standard, dimensional standard, edition, bản vẽ revision, mục giới hạn |
| Phạm vi kiểm | H, B, bụng/cánh, cạnh/góc, độ thẳng, chiều dài… theo từng mẫu |
| Kết quả | Danh nghĩa, giới hạn, số thực đo, đơn vị mm, vị trí và ảnh |
| Dụng cụ | Loại/serial, tình trạng hiệu chuẩn và người thực hiện |
| Xử lý | Đạt/chờ xác minh/không phù hợp, số cây ảnh hưởng, người phê duyệt |
Có thể lưu dòng như: “Cây [mã nhận dạng] – H danh nghĩa [theo PO] – giới hạn [theo tài liệu đã duyệt] – H đo [mm] – dụng cụ [serial] – trạng thái [theo người kiểm]”. Các trường trong ngoặc là dữ liệu phải điền; không coi đây là phép kiểm đã thực hiện. Kết hợp checklist 7 bước kiểm thép hình khi giao để kiểm cả chứng từ, số lượng và tình trạng bề mặt.
8. Ba trạng thái quyết định và xử lý sai lệch
| Trạng thái | Khi nào phù hợp? | Hành động |
|---|---|---|
| Đạt theo phạm vi kiểm | Đủ căn cứ, kết quả và hồ sơ đáp ứng kế hoạch kiểm được duyệt | Cho phép giải phóng theo người có thẩm quyền |
| Chờ xác minh | Thiếu edition/chứng từ, cách đo chưa rõ, dụng cụ hoặc số đo sát giới hạn | Tách và ghi nhận lô liên quan, không tự kết luận đạt |
| Xác nhận không phù hợp | Đã có kết quả tin cậy đối chiếu đúng giới hạn và quy tắc chấp nhận | Biên bản, đổi/trả, khắc phục hoặc trình chấp thuận theo thẩm quyền |
Khi đã xác nhận giao sai quy cách, xử lý theo quy trình lập biên bản và xử lý thép giao sai thay vì tự gia công hoặc tự cho phép thay vật liệu chịu lực. Các trường hợp nghi ngờ ảnh hưởng kết cấu phải được người thiết kế hoặc người có thẩm quyền kỹ thuật đánh giá, không quyết định bằng một số đo đơn lẻ.
9. Kg/m và cân tổng có chứng minh kích thước đạt không?
Không. Khối lượng theo barem và khối lượng thực cân là một phần đối chiếu khác, chịu ảnh hưởng số cây, chiều dài, lô và điều kiện mua. Một lô có tổng kg gần bằng dự toán vẫn có thể sai chiều rộng cánh hoặc tf; ngược lại kg sai khác chưa đủ kết luận từng kích thước vượt dung sai. Nếu mua theo cây, kiểm đúng mã và chiều dài; nếu thanh toán theo kg, xác nhận barem hay cân thực theo PO. Xem lại hướng dẫn so giá thép hình theo kg hoặc cây.
Checklist trước khi ký nhận
- Khớp mã tiết diện, mác, chiều dài, số cây và heat/lot với PO.
- Có đúng bản vẽ, tiêu chuẩn sản phẩm, tiêu chuẩn dung sai và edition áp dụng.
- Đo thông số cần thiết bằng dụng cụ phù hợp tại số điểm và số mẫu được duyệt.
- Có kết quả mm, ảnh, vị trí đo, giới hạn và người xác minh khi gần ngưỡng.
- Tách riêng phần chưa đủ chứng từ hoặc nghi ngờ không phù hợp; không sử dụng trước khi được giải phóng.
- Lưu phiếu giao, MTC/CQ theo yêu cầu tại hướng dẫn kiểm CO/CQ và heat/lô thép hình.
Câu hỏi thường gặp
Đo thép H hoặc I nhỏ hơn kích thước danh nghĩa là hàng sai?
Không thể kết luận chỉ từ một số đo. Cần so đúng bảng dung sai, vị trí, đơn vị, số mẫu và giới hạn theo hợp đồng.
Dung sai độ dày bụng và cánh có giống nhau không?
Không mặc định. tw và tf là hai thông số khác nhau, cách đo và giới hạn phải dựa trên tiêu chuẩn áp dụng cho tiết diện.
JIS G 3192 có xác định mác thép SS400 không?
JIS G 3192 liên quan kích thước, hình dạng và dung sai của thép hình cán nóng; phải đọc kèm tiêu chuẩn sản phẩm về mác, cơ tính khi hồ sơ yêu cầu.
ASTM A6 có thay ASTM A36/A992 không?
Không. ASTM A6/A6M là yêu cầu chung, không tự thay yêu cầu về mác và cơ tính của tiêu chuẩn sản phẩm được viện dẫn.
Nguồn kiểm chứng và kết luận
Khi cần xác minh, tra trực tiếp JIS G 3192:2024 tại Japan Standards Association, ASTM A6/A6M tại ASTM International, kích thước danh nghĩa từ catalogue JFE hoặc Nippon Steel. Catalogue không thay căn cứ nghiệm thu trong PO. Tóm lại: cách kiểm dung sai thép H/I/U/V là khóa đúng hồ sơ → đo đúng thông số → đối chiếu đúng giới hạn/edition → lập phiếu và để người có thẩm quyền quyết định. Không có một mức “±2 mm” dùng chung cho tất cả thép hình.
Minh bạch nội dung
Tác giả & người kiểm duyệt
Bài viết được tách rõ vai trò chuyên môn và vai trò review để người đọc dễ kiểm chứng thông tin trước khi liên hệ báo giá.

Tác giả chuyên môn
Đoàn Trình Dục
Phụ trách nội dung kỹ thuật về thép và vật liệu xây dựng
Tác giả nội dung trên baogiathepxaydung.com, tham gia biên soạn các bài hướng dẫn về quy cách sản phẩm thép, nhận diện thương hiệu, kiểm tra tem nhãn, chứng từ và giao nhận vật tư. Nội dung kỹ thuật cần được đối chiếu với hồ sơ dự án, tiêu chuẩn áp dụng và dữ liệu của lô hàng thực tế trước khi sử dụng để nghiệm thu hoặc đặt mua.
Lưu ý minh bạch: Giá thép, tồn kho, quy cách và thời gian giao hàng có thể thay đổi theo thị trường. Người đọc nên liên hệ Đông Dương SG để xác nhận thông tin trước khi đặt hàng.
Bảng giá thép xây dựng Liên hệ xác nhận báo giá